


Lò nung gạch men mặt phẳng xếp chồng hai lớp hoàn toàn tự động dạng đường hầm.
Lò nung gạch men mặt tiền xếp chồng hai lớp hoàn toàn tự động của chúng tôi sử dụng công nghệ nung ngoài, hỗ trợ nhiên liệu khí đốt, dầu và vỏ trấu.
Được thiết kế cho quá trình nung lại gạch nung tươi, máy loại bỏ khay sấy, sử dụng hệ thống vận chuyển gạch tươi bằng servo và nạp/dỡ hàng cùng phía để tiết kiệm không gian. Nền tảng điều khiển DSC do chúng tôi tự phát triển đảm bảo hoạt động tự động hoàn toàn ổn định.
Các sản phẩm gốm thô trải qua quá trình nung sơ bộ, thiêu kết ở nhiệt độ cao và làm nguội trên xe lò nung. Chiều rộng có sẵn: 2,5m–9m, với mái lò nung bằng gạch chịu lửa hoặc sợi nhôm silicat treo.
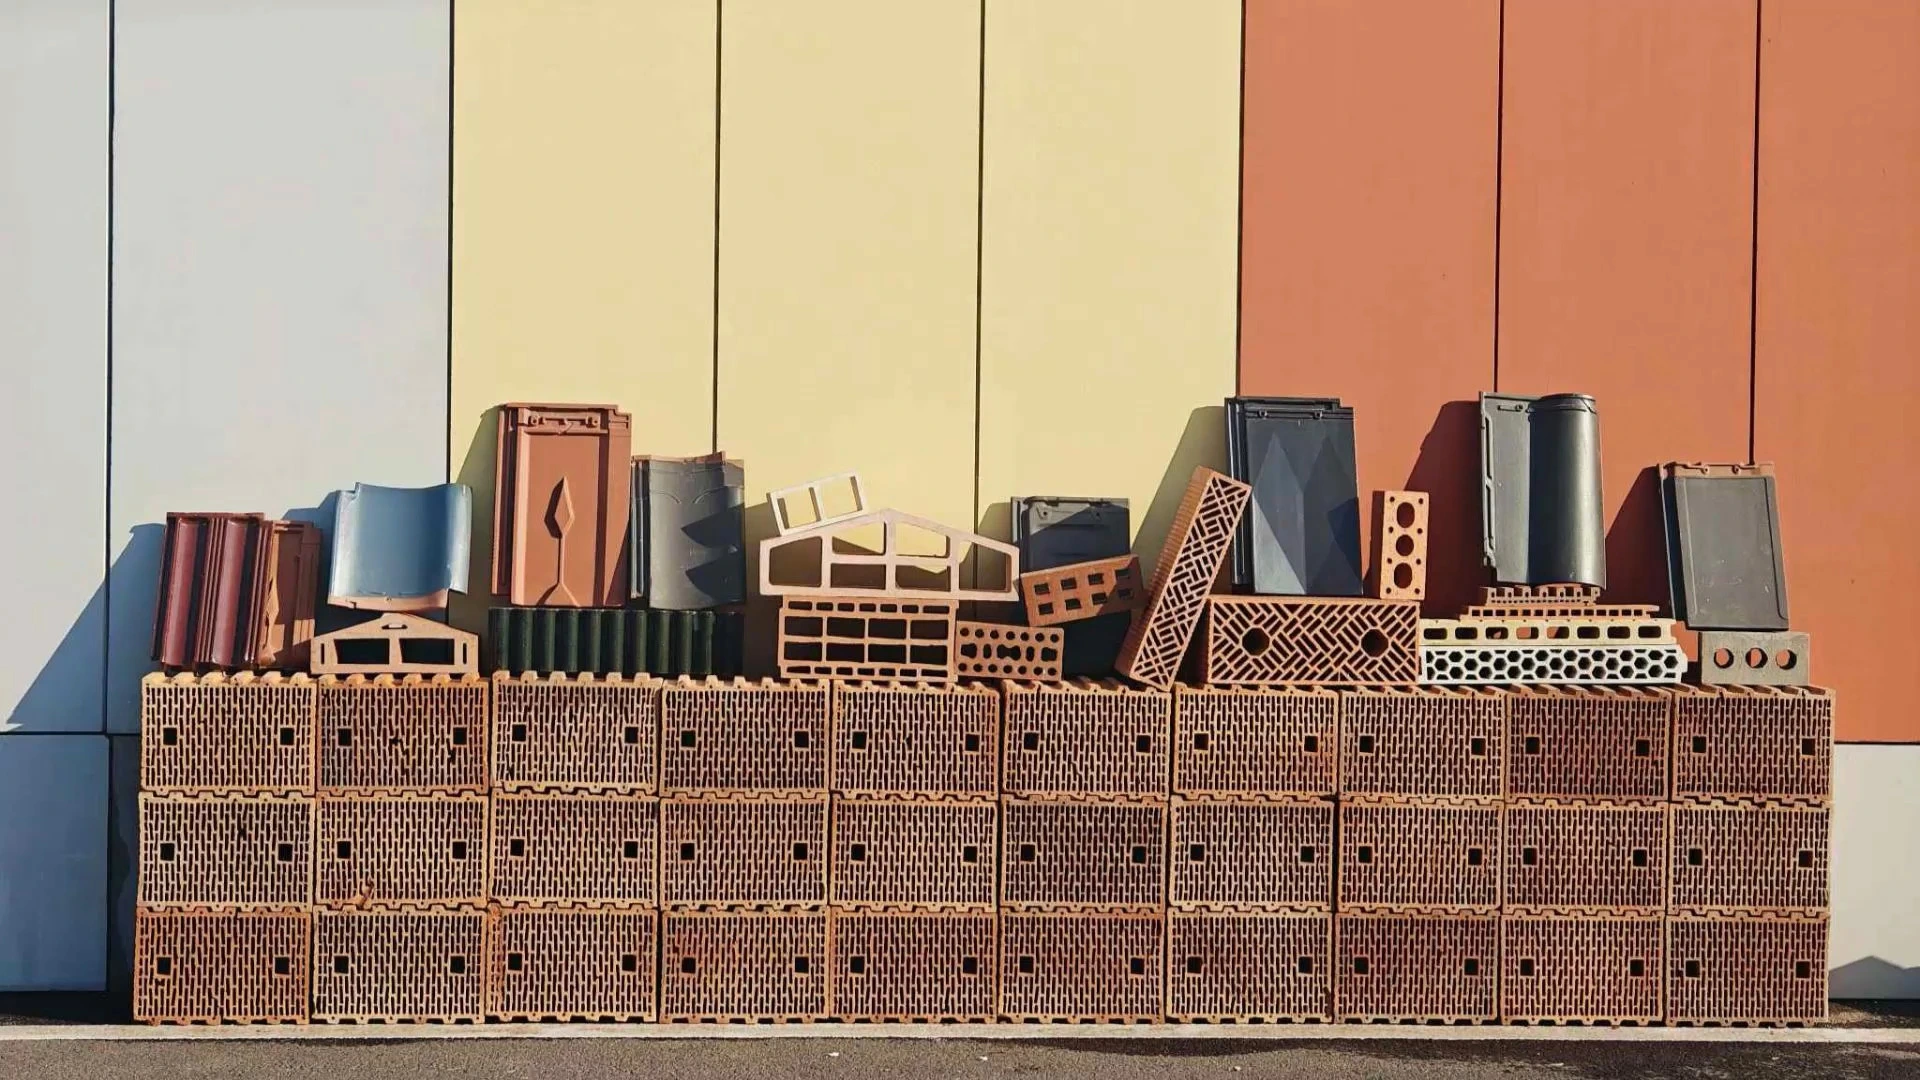
Thích hợp cho gạch ốp mặt tiền bằng gốm sứ cao cấp dùng trong các công trình công cộng. Thay thế các dây chuyền nung thứ cấp thủ công, giảm chi phí nhân công và nâng cao chất lượng sản phẩm.
Lò nung gạch ốp mặt tiền tự động hai tầng dạng đường hầm là một hệ thống nung liên tục tiên tiến được thiết kế đặc biệt để sản xuất gạch ốp mặt tiền, gạch đất sét và các vật liệu xây tường chất lượng cao khác. Hệ thống sử dụng công nghệ nung ngoài với nguồn nhiệt là khí đốt tự nhiên, dầu mỏ hoặc các nhiên liệu khác .
Từ cuối những năm 1990, ngành công nghiệp gạch của Trung Quốc đã phải đối mặt với các vấn đề như chi phí đầu tư cao, quy trình sản xuất phức tạp, bảo trì khó khăn và thiếu lợi thế của quy trình nung gạch thứ cấp. Đồng thời, công nghệ nung gạch một bước truyền thống đã hạn chế việc nâng cao chất lượng sản phẩm và kìm hãm sự phát triển của vật liệu xây tường nung cao cấp.
Với việc ứng dụng ngày càng nhiều gạch sạch và gạch xanh trong các công trình công cộng cao cấp như bệnh viện, trường học, bảo tàng, thư viện và trung tâm du lịch văn hóa, các phương pháp sản xuất truyền thống không còn đáp ứng được yêu cầu của các nhà máy hiện đại. Nhiều dây chuyền sản xuất gạch sạch vẫn phụ thuộc nhiều vào thao tác thủ công, dẫn đến mức độ tự động hóa thấp và gặp khó khăn do thiếu hụt lao động.
Để giải quyết những vấn đề này, công ty chúng tôi theo sát xu hướng phát triển toàn cầu và tự phát triển công nghệ kích nổ mã thứ cấp hoàn toàn tự động thế hệ mới, giúp cải thiện đáng kể hiệu quả sản xuất, mức độ tự động hóa và chất lượng sản phẩm.
Tính năng sản phẩm
1. Quy trình sản xuất được đơn giản hóa
Quy trình sử dụng xe đẩy sấy truyền thống được loại bỏ, giúp đơn giản hóa đáng kể quy trình sản xuất và giảm độ phức tạp trong vận hành.
2. Thiết kế xe sấy tối ưu
Cấu trúc xe sấy đã được thiết kế lại để đảm bảo kết nối mượt mà hơn giữa hệ thống vận chuyển sản phẩm và các hệ thống sản xuất ở tầng trên và tầng dưới, giúp cải thiện độ ổn định và hiệu quả.
3. Công nghệ vận chuyển hiệu quả cao và điều khiển tự động
Bằng cách ứng dụng công nghệ vận chuyển gạch men tiên tiến, hệ thống sử dụng một lượng lớn động cơ servo để điều khiển chính xác:
- Xử lý gạch xanh
- Sự di chuyển của phương tiện
- Định vị và căn chỉnh
- Kết nối tự động giữa các đơn vị sản xuất
Điều này đảm bảo hoạt động chính xác và sản xuất ổn định.
4. Thiết kế bố cục nhỏ gọn
Các giá kệ trên và dưới được bố trí cùng phía với máy sấy, giúp đơn giản hóa bố cục dây chuyền sản xuất, tiết kiệm không gian nhà máy và nâng cao hiệu quả sử dụng thiết bị.
5. Hệ thống điều khiển tích hợp thông minh
Nền tảng điều khiển tích hợp phân tán DSC mới được phát triển kết hợp:
- Điều khiển servo tần số biến đổi
- Cảm biến quang điện
- Cảm biến tiệm cận
- Cảm biến hành trình
- Hệ thống phát hiện vị trí
- Hệ thống điều khiển thời gian
Tất cả các hệ thống được tích hợp thông qua PLC và phần mềm cấu hình, hiện thực hóa việc quản lý sản xuất thông minh và tự động.
Nguyên lý hoạt động của lò nung đường hầm
Lò nung đường hầm hoạt động theo chế độ sản xuất liên tục . Gạch tươi được chất lên xe lò và vận chuyển liên tục qua các vùng nhiệt độ khác nhau bên trong lò để hoàn thành quá trình nung.
1. Bốc xếp và vận chuyển
Gạch mộc được đặt lên xe vận chuyển trong lò nung, sau đó được đưa vào lò thông qua đường ray hoặc hệ thống băng tải con lăn.
2. Khu vực làm nóng sơ bộ
Những viên gạch thô ban đầu được đưa vào khu vực làm nóng sơ bộ, nơi nhiệt độ tăng dần. Độ ẩm được loại bỏ khỏi gạch, và nhiệt thải từ lò nung có thể được tái sử dụng để nâng cao hiệu suất nhiệt.
3. Khu vực bắn
Những viên gạch được đưa vào khu vực nung ở nhiệt độ cao, nơi chúng đạt đến nhiệt độ thiêu kết cần thiết và hoàn thành quá trình nung gốm.
4. Khu vực làm mát
Sau khi nung, gạch dần dần được đưa vào khu vực làm nguội, nơi nhiệt độ giảm xuống mức thích hợp để dỡ hàng.
5. Sản xuất liên tục
Các toa xe chở gạch liên tục di chuyển trong lò nung. Gạch tươi mới được đưa vào trong khi gạch thành phẩm được dỡ xuống, đảm bảo sản xuất liên tục và hiệu quả.
Cấu trúc của lò nung dạng đường hầm
1. Thân lò nung:
Cấu trúc chính là một hành lang dài được trang bị đường ray hoặc con lăn bên trong. Nó nâng đỡ và vận chuyển các toa xe chở gạch tươi đi qua lò nung.
2. Khu vực làm nóng sơ bộ:
Phần đầu tiên sau khi vào lò nung. Nhiệt độ tăng dần để loại bỏ hơi ẩm và chuẩn bị gạch cho quá trình nung.
3. Khu vực bắn:
Khu vực lõi của lò nung đường hầm có nhiệt độ cao nhất. Gạch được nung kết tại đây để đạt được độ bền, mật độ và chất lượng hình thức yêu cầu.
4. Khu vực làm mát:
Khu vực nơi gạch nung được làm nguội dần đến nhiệt độ thích hợp để dỡ hàng và đóng gói.
5. Hệ thống đốt cháy:
Cung cấp nhiệt lượng cần thiết cho quá trình nung. Thành phần chính bao gồm:
- Đầu đốt
- Hệ thống cung cấp nhiên liệu
- Hệ thống xả
Hệ thống này đảm bảo quá trình đốt cháy ổn định và sử dụng năng lượng hiệu quả.
6. Hệ thống thông gió
Điều khiển luồng không khí bên trong lò nung để đảm bảo:
- sự cháy hoàn toàn
- Phân bố nhiệt độ đồng đều
- Chất lượng nung ổn định
7. Hệ thống lái
Dùng để di chuyển các toa xe chở vật liệu trong lò nung. Thường bao gồm:
- Động cơ
- Hệ thống truyền động xích
- Thiết bị truyền động con lăn
Thuận lợi
- Mức độ tự động hóa cao và giảm sự phụ thuộc vào lao động.
- Sản xuất liên tục với hiệu quả cao
- Giảm tiêu thụ năng lượng thông qua việc tận dụng nhiệt thải.
- Cải thiện độ đồng đều của quá trình nung và chất lượng sản phẩm.
- Bố trí nhà máy nhỏ gọn và tiết kiệm không gian
- Hệ thống điều khiển PLC thông minh giúp vận hành dễ dàng.
- Thích hợp cho các nhà máy sản xuất gạch xanh và gạch sạch hiện đại.
- Thích hợp cho các dự án sản xuất gạch quy mô lớn mang tầm quốc tế.
Thông số kỹ thuật:
| Chiều rộng bên trong đường hầm | Chiều cao của xe lò nung phía trên bề mặt | Công suất hàng ngày | 10.000 viên gạch nhiên liệu đốt sự tiêu thụ |
| 2,4 m | 1,6~2 m | ≥80.000 chiếc | < 49×10⁶ KJ |
| 3,5 m | 1,6~2 m | ≥150.000 chiếc | < 49×10⁶ KJ |
| 4,6 m | 1,6~2 m | ≥200.000 chiếc | < 49×10⁶ KJ |
| 6,9 m | 1,6~2 m | ≥300.000 chiếc | < 49×10⁶ KJ |