Yingfeng Machinery – Plus de 30 ans d'expérience dans les machines de fabrication de briques d'argile, les fours tunnel et les fours tunnel rotatifs.


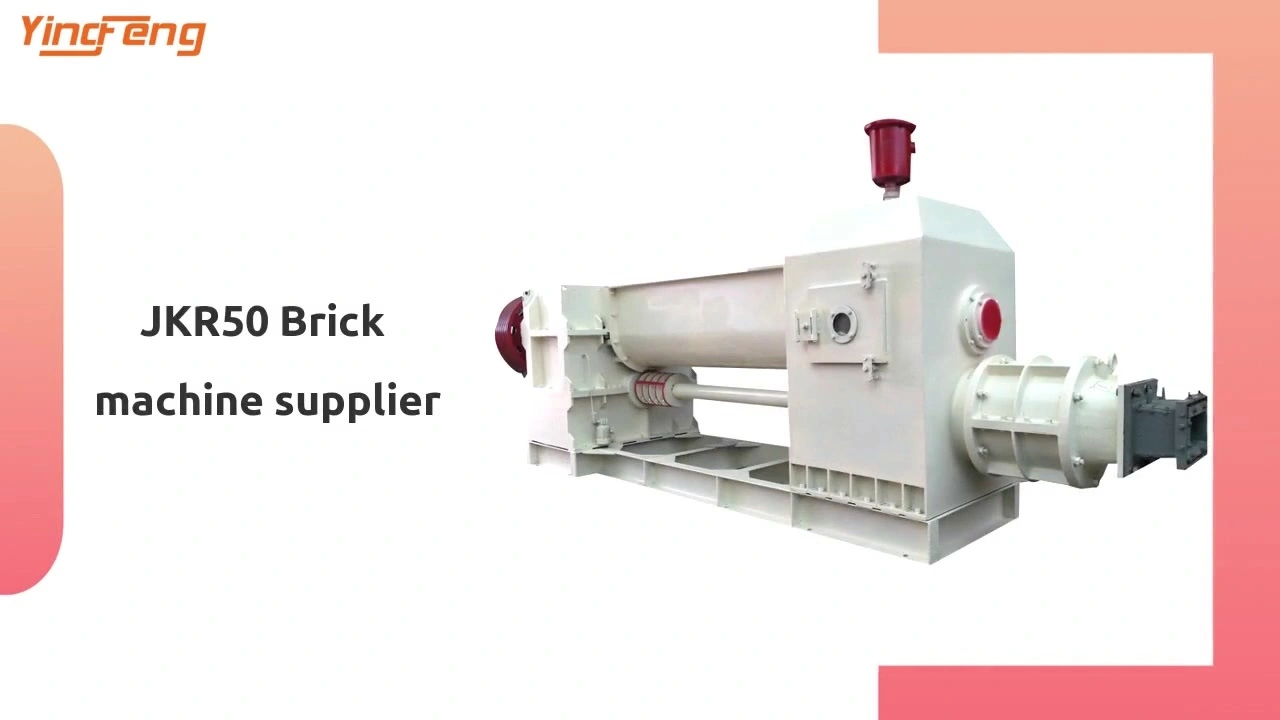
Fabricant et fournisseur chinois de machines à fabriquer des briques d'argile JKR50 - Yingfeng Machinery
JKR50, fournisseur de machines à briques, est un fabricant et exportateur professionnel spécialisé dans la conception, le développement et la production de machines à briques et de fours.
Les causes de la casse des briques d'argile et les méthodes de prévention sont brièvement analysées et expliquées ici :
1. Fabrication de boue de billette
Lorsque la composition et les propriétés du béton coulé sont inadaptées, sa structure interne est trop peu dense, ce qui lui confère un manque de flexibilité et de résistance. Par exemple, un mélange inapproprié de granulats et de fines, un excès de matériaux peu résistants, un vieillissement insuffisant, etc.
Pour certaines entreprises utilisant de l'argile ou des matériaux similaires comme matières premières, le manque de granulats appropriés dans la boue entraîne généralement un taux élevé de brisures de briques. Parmi ces matériaux, on trouve divers types d'argile, du limon fluvial et des déchets de la production d'aluminium (boues rouges, etc.). L'ajout de schiste dur, de stériles de charbon et de scories permet d'augmenter la proportion de granulats. D'un point de vue pratique et économique, le taux de mélange se situe entre 15 % et 40 %. Ceci permet non seulement de réduire les brisures, mais aussi d'atténuer les fissures de séchage et d'accélérer ce dernier. Dans certaines entreprises, l'incorporation importante de cendres volantes, combustible interne, diminue la résistance à la compression et à la flexion des briquettes et les rend plus faciles à ramollir et à déformer lors de la cuisson à haute température. La résistance du produit peut alors devenir très faible. Enfin, dans certaines entreprises, la boue est altérée par des facteurs liés aux équipements ou à la main-d'œuvre, ce qui empêche une digestion et une homogénéisation complètes. Lorsque le matériau boueux pénètre dans l'extrudeuse à l'état pris en sandwich, la compacité et la flexibilité de l'intérieur sont fortement réduites, de sorte que la résistance à la compression et à la flexion du corps cru est réduite à des degrés divers.
2. Extrusion
Une teneur en humidité excessive du bloc lors de l'extrusion, ou le manque de performance ou la panne de l'extrudeuse elle-même, ainsi que l'empilement ultra-élevé des ébauches, etc., peuvent également entraîner une augmentation du taux de casse des briques.
Par temps pluvieux, la boue issue des précipitations est exposée à la pluie, ce qui augmente son taux d'humidité. Parfois, si aucun ajout d'eau n'est effectué lors de l'extrusion, le taux d'humidité des briques compactées devient extrêmement élevé. Il est donc important de contrôler la quantité d'eau ajoutée, même lors d'une extrusion normale. Dans certaines entreprises, le modèle ou les performances de l'extrudeuse à briques sont insuffisants, ce qui ne permet pas d'obtenir le nombre de couches adéquat dans la pile de briques. Il se peut également que le système de vide, le couteau mélangeur ou d'autres éléments de la machine d'extrusion de briques présentent un dysfonctionnement. Toutes ces situations peuvent entraîner la casse des briques.
3. Voiture de four
Des problèmes au niveau de la surface supérieure du wagonnet de four peuvent également entraîner une augmentation du taux de bris de briques. Lorsque cette surface est irrégulière, le point d'appui de la briquette dans la couche inférieure est différent, et la partie non plane risque de se briser sous la forte pression de la briquette supérieure. De plus, lorsque le four de cuisson fonctionne à grande vitesse, les wagonnets chauds et vides sont ensuite chargés de briquettes humides et placés pour refroidir. Le séchage entre le milieu et le haut du bloc n'est alors plus synchronisé, ce qui provoque la production de briques cassées. Certaines entreprises ont adopté des méthodes telles que l'allongement du temps d'arrêt des wagonnets, le refroidissement forcé par ventilateurs ou l'aspersion d'une quantité appropriée d'eau, afin d'atténuer ces problèmes.
4. Pile vide
En plus d'être pratique pour le séchage et la cuisson, une bonne structure de billette doit également permettre de réduire ou d'éliminer les briques cassées.
Lors de l'empilage, veillez à maintenir une verticalité optimale, à ce que la surface de contact entre les couches supérieures et inférieures soit large et uniforme, et que le point de contact soit lisse et stable. Lors de l'empilage manuel, les blocs soumis à une traction verticale et horizontale sur la partie supérieure de la pile sont particulièrement fragiles. Il est donc conseillé de les empiler sur 2 ou 3 couches supérieures afin de réduire leur poids. Si la structure de la pile est bien conçue, l'empilage mécanique génère généralement moins de briques cassées qu'un empilage manuel, et assure une meilleure stabilité et une plus grande solidité.
5. Piste et ferry
Lors de la pose des voies, l'écartement entre les rails doit être adapté, et les trois conditions de température (haute, basse et normale) doivent être traitées différemment. Dans l'atelier de fabrication de billettes et à l'entrée du four de séchage, l'écartement est réduit car la température y est proche de la température ambiante. Si cet écart dépasse 1,5 cm après la dilatation thermique estivale, les secousses du wagon transportant les billettes humides risquent de provoquer leur rupture. De même, lors du chargement ou du déchargement du wagon sur le wagon de transfert, un écartement trop important ou irrégulier entre les rails, ou encore une traction ou un arrêt brutal du wagon, peuvent entraîner la rupture de certaines billettes.
6. Sec
Les systèmes de chauffage et d'évacuation de l'humidité des fours de séchage étant complexes et variés d'une entreprise à l'autre, les conditions de fonctionnement sont également inégales.
Lorsque la briquette est chauffée trop tôt et trop violemment au début du séchage, elle chauffe rapidement, se ramollit et perd de sa résistance. Même sans effondrement de la pile, le taux de bris des briques reste relativement élevé. Il est donc nécessaire de ralentir le transfert de chaleur, d'en réduire l'intensité et la température, afin que le corps cru soit chauffé et déshydraté de manière progressive.
Lorsque le phénomène de reprise d'humidité se produit, les températures étant basses en hiver et au printemps, le béton froid (0-18 °C) est érodé par les gaz chauds et humides environnants. Ces gaz se condensent en gouttelettes de rosée qui se déposent sur les particules de béton. Elles pénètrent progressivement à l'intérieur du béton, fragilisant ainsi sa résistance initiale et provoquant sa fissuration, voire, dans les cas les plus graves, l'effondrement de la structure.
7. Rôtissage
Lors du chargement des billettes dans le four de grillage, leur taux d'humidité doit respecter certaines exigences. Un taux supérieur à 10 % risque d'entraîner l'affaissement des billettes dans le four. Même sans affaissement, les billettes réagiront violemment à la chaleur, ce qui peut provoquer un préchauffage insuffisant, la rupture des briquettes humides, voire leur explosion. L'enquête menée dans de nombreuses briqueteries sujettes à ce type d'explosion, situées dans l'est, les plaines centrales et le nord-ouest de la Chine, a révélé que la plupart des incidents sont dus aux causes suivantes :
(1) La teneur en humidité des briquettes entrant dans le four est trop élevée ; elle doit être maintenue en dessous de 6 %. Cela permet de limiter l’éclatement, d’accélérer la cuisson, d’améliorer la qualité du produit et de réduire la consommation d’énergie.
(2) La matière boueuse utilisée pour la fabrication de la billette est trop fine pour assurer sa perméabilité à l'eau et à l'air. Après le préchauffage de la billette dans la zone prévue à cet effet dans le four, une partie de sa composition interne se transforme en pression d'air. Lorsque cette pression d'expansion interne dépasse la limite de tolérance de la billette, une libération lente ou instantanée de cette pression se produit, entraînant sa fragmentation en plusieurs morceaux, voire plus d'une douzaine. Par exemple : l'eau se vaporise ; la volatilisation de molécules telles que l'hydrogène et l'azote lors de la combustion interne peut provoquer une explosion. L'incorporation de matériaux granulaires tels que du schiste bitumineux, des stériles de charbon et des scories à la matière boueuse permet d'améliorer la perméabilité à l'air de la briquette et ainsi de réduire, voire d'éliminer, l'accumulation de gaz sous pression.
(3) Lorsque la structure interne du four de grillage ou l'empilement des billettes est défectueux, cela provoquera également l'éclatement des billettes, par exemple : l'écart entre le four et le corps de la pile est trop grand, ou la densité dans les parties moyennes et inférieures du corps de la pile est importante, et le chemin de feu longitudinal de taille inappropriée, etc., provoquent une trop grande quantité de gaz de combustion à haute température prématurément et concentrés sur la partie grillage de la pile, ce qui provoque un chauffage rapide et l'éclatement de la briquette.
(4) La longueur totale de certains fours est trop courte ou la position de la bande de chauffage est placée à l'avant, ou la fréquence d'alimentation des billettes dans le four est trop élevée pendant l'opération de production, ce qui aggravera l'éclatement des billettes.
(5) Le système de levage de la porte par le vent doit également reposer sur le principe d'une utilisation optimale de l'énergie thermique et d'un préchauffage progressif de la briquette. Les portes trapézoïdales et en pont sont couramment utilisées et leur choix dépend de la situation.
Quelle qu'en soit la raison, une cuisson à une température trop élevée entraîne la déformation et la rupture de la brique sous la pression importante de la brique supérieure après ramollissement. Il est donc nécessaire de maîtriser le mélange excessif lors de la combustion interne, d'ajuster précisément et en temps voulu la température de cuisson locale à très haute température, de concevoir une structure et une disposition des briques appropriées, et de veiller à la quantité produite.
Paramètres techniques :
| Modèle | Capacité jusqu'à (ème) | Puissance de l'extrudeuse (KW) | Puissance de la chaîne de production ( KW) | Pression d'extrusion ( MPA) | Prix FOB (USD) |
| JKR28 | 12,5 | 37 | 50~80 | 1.5 | 8 000 à 25 000 |
| JKR30 | 17,5 | 55 | 110~120 | 2.0 | 10 000 à 30 000 |
| JKR35 | 22,5 | 75 | 120~140 | 2.0 | 35 000 à 40 000 |
| JKR40 | 25.0 | 90 | 175~190 | 2.0 | 40 000 à 50 000 |
| JKR45 | 32,5 | 110 | 210~230 | 2.5 | 50 000 à 60 000 |
| JKR50 | 37,5 | 160 | 260~280 | 3.0 | 60 000 à 70 000 |