Компания Yingfeng Machinery — более 30 лет опыта в производстве оборудования для производства глиняного кирпича, туннельных печей и вращающихся туннельных печей.


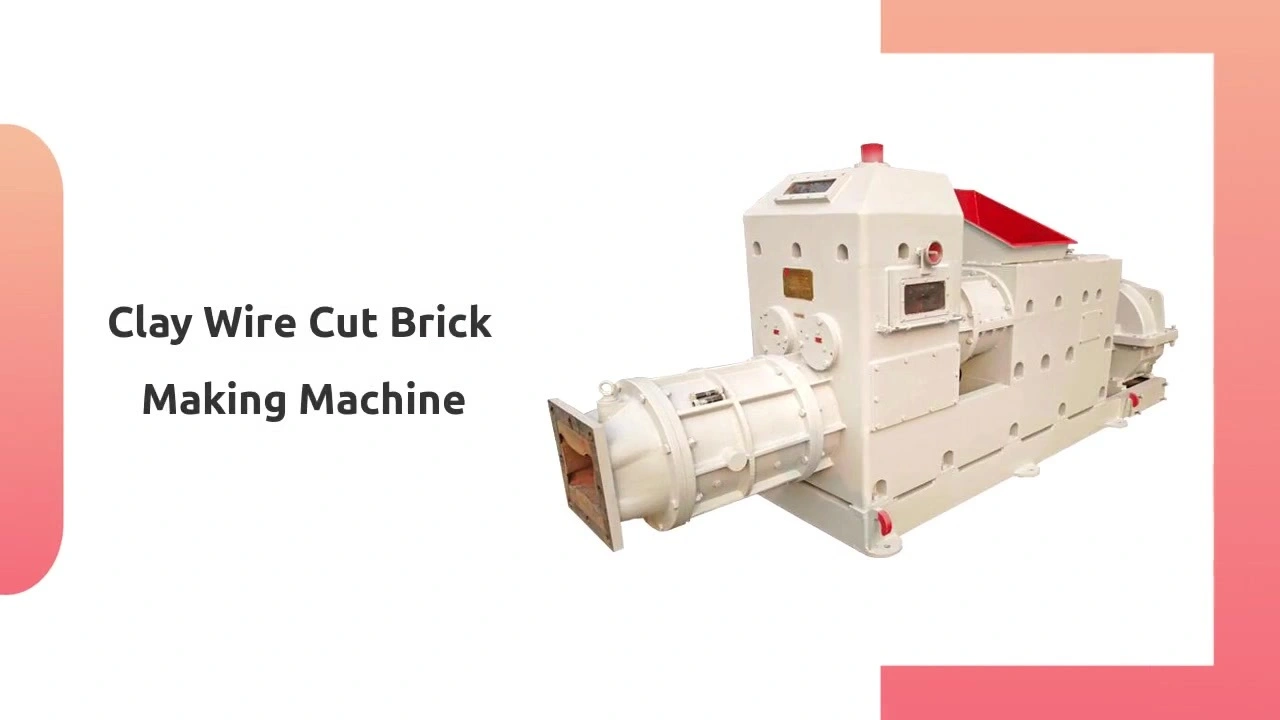
Станок для изготовления кирпичей из глины методом проволочной резки JKRL
Вышеописанная стадия смешивания состоит из двух комплектов экструзионных шнеков, а не обычных смесительных лопастей, поэтому она гораздо лучше подходит для твердого сырья, а сырье после двух циклов экструзии (верхней и нижней) становится более твердым. Следовательно, качество кирпича значительно выше.
Машина для производства глиняных кирпичей серии JKRL — это профессиональный вакуумный экструдер, широко используемый на предприятиях по производству обожженного кирпича.
В отличие от обычных кирпичных экструдеров, оснащенных стандартными смесительными лопастями, смесительная секция этой машины оборудована двумя комплектами экструзионных шнеков . Это конструктивное усовершенствование обеспечивает выдающуюся производительность при работе с твердым сырьем.
Материал подвергается двукратной экструзии, включающей верхнюю и нижнюю экструзию. После многократной экструзии заготовка кирпича становится более плотной и прочной, что значительно улучшает качество готового обожженного кирпича.
Этот экструдер для глиняного кирпича может использоваться в сочетании с полностью автоматизированными линиями по производству кирпича для непрерывного выпуска стандартного глиняного кирпича, пустотелого кирпича и других строительных кирпичей из глины. Производительность может регулироваться в зависимости от свойств сырья и размеров кирпича.
Основные преимущества
✅ Конструкция с двойным экструзионным шнеком, идеально подходит для твердой глины, угольной породы и других твердых сырьевых материалов.
✅ Двухступенчатая экструзия верхнего и нижнего слоев, плотная структура зеленого кирпича, высокая прочность готового кирпича.
✅ Доступны различные модели от JKRL35 до JKRL50, отвечающие требованиям разных масштабов производства.
✅ Стабильная работа, простота обслуживания, совместимость с полностью автоматизированными линиями по производству кирпича.
✅ Настраиваемое решение для различных размеров кирпича и условий заготовки сырья.
Технические параметры
| Модель | диаметр шнека (мм) | Вместимость до (т/ч) | Мощность экструдера (KW) | Питание производственной линии (KW) |
| JKRL35 | 350 | 22.5 | Y6-75 | 120-140 |
| JKRL40 | 400 | 25 | Y6-90 | 175-190 |
| JKRL45 | 450 | 32.5 | Y6-110 | 210-230 |
| JKRL50 | 500 | 37.5 | Y6-150 | 260-280 |
Обслуживание
плановое техническое обслуживание
Машину следует регулярно обслуживать, особенно подшипник, показанный на схемах III и IV. В соответствии с требованиями таблиц II и III, все вращающиеся части точек смазки следует регулярно проверять и очищать. Необходимо создать систему регулярной смазки с добавлением консистентной смазки для поддержания оборудования в исправном состоянии. Редуктор этой машины следует смазывать трансмиссионным маслом № 10 в таком количестве, чтобы масло разбрызгивалось при попадании шестерни в масляную ванну. Проткните масляную ванну иглой для проверки уровня масла, чтобы убедиться, что он находится выше иглы. Проткните масляную ванну иглой для проверки уровня масла, чтобы убедиться, что он находится выше иглы. Трансмиссионное масло № 100 следует заменять через два месяца после первой замены, а затем через шесть месяцев. При замене трансмиссионного масла необходимо остановить работу машины. Масляный бак камеры главного подшипника и редуктор следует заполнить машинным маслом № 30.
Проверка
1. Создать осуществимую систему технического обслуживания в соответствии с условиями работы.
2. Регулярно проверяйте подшипники и изнашиваемые детали и незамедлительно ремонтируйте или заменяйте те, которые не соответствуют требованиям точности. Подготовьте определенное количество изнашиваемых деталей.
3. Обратите особое внимание на зазор между наружным краем развертки и втулками; если зазор превышает 10 мм, незамедлительно отремонтируйте или замените развертку и втулки.
4. Регулярно заменяйте соответствующие детали кольца и уплотнений.
5. Если диаметр отверстий в пустотелых кирпичах превышает 2 мм, их следует своевременно заменять.
6. Регулярно очищайте сцепление большого шкива от примесей и отработанного масла, а также заменяйте фрикционную пластину, когда ее толщина станет менее 5 мм.
7. Убедитесь, что выходной вал редуктора и шпиндель развертки находятся на одной оси при повторной установке станка после технического обслуживания, чтобы обеспечить надежное крепление болтов различных деталей и предотвратить повреждение основных частей, таких как главный шпиндель развертки и установленные на нем подшипники и т. д.
8. Способ разборки сцепления: Сначала снимите болты подшипника большого колеса и зажимные гайки с помощью трубного ключа или другого аналогичного инструмента, одновременно снимая подшипник большого колеса; затем отрегулируйте отверстие для проволоки с помощью муфты низкого давления и штока, чтобы вытолкнуть шкив и его узел наружу и переместить резьбу в исходное положение, если ее длины недостаточно, а затем поместите две одинаковые по толщине прокладки в зазор между шестернями и фрикционным диском (толщина прокладки должна быть не менее 15 мм, не на фрикционном диске), а затем вытолкуйте их наружу. В итоге большое шкив будет снято.
Разберите и обслужите машину в порядке. Установите шкив в том же порядке, расположив его прямо на опорах подшипников, и зажмите его, чтобы он соединился с ремнем с помощью прижимной гайки. (См. схему 5 для справки)